

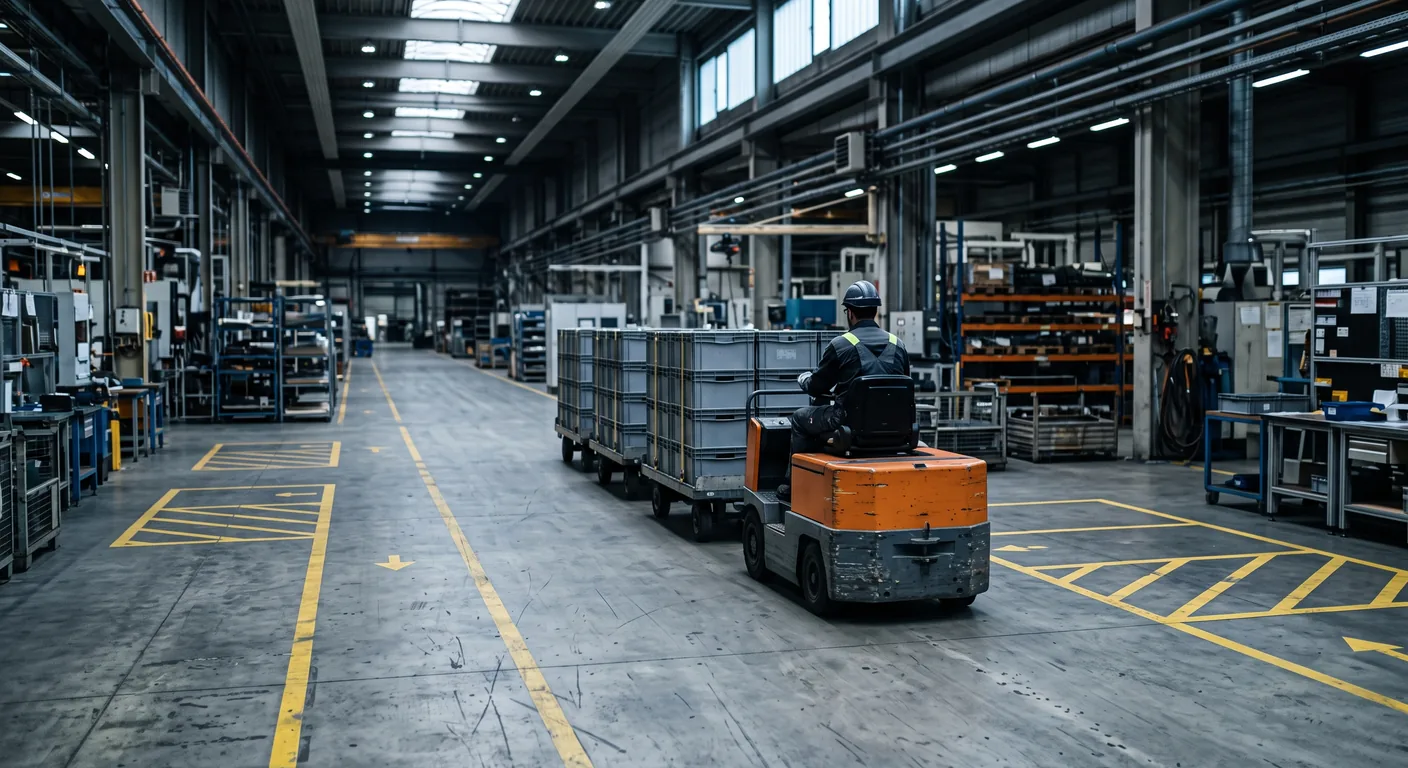
Wer aus der Tourenplanung kommt und zum ersten Mal ein Routenzugsystem sieht, hält es für dieselbe Aufgabe in klein: ein Fahrzeug, mehrere Haltepunkte, eine Reihenfolge. Das ist es nicht. Der Unterschied ist grundsätzlich, und wer ihn übersieht, optimiert die falsche Größe.
Was ein Routenzug ist
Ein Routenzug – im Englischen in-plant milk-run, im Werk oft schlicht „der Zug" – ist ein Schleppfahrzeug mit mehreren Anhängern, das eine feste Runde durch die Produktion fährt, an definierten Haltepunkten Material abstellt und Leergut mitnimmt. Er fährt nicht auf Abruf, sondern nach der Uhr: alle zwanzig Minuten, alle Stunde, in festem Takt.
Es gibt dazu eine Richtlinie, und es ist im Wesentlichen die einzige. VDI 5586 Blatt 1 behandelt Grundlagen, Gestaltung und Praxisbeispiele, VDI 5586 Blatt 2 Planung und Dimensionierung; beide Blätter sind im Juli 2022 erschienen. Sie regeln unter anderem die Layoutfragen, die über die Machbarkeit entscheiden, bevor irgendetwas gerechnet wird: Trag- und Anhängelasten, Kurvenradien, Wegbreiten.
Bemerkenswert ist, wie die Forschung diese Richtlinie einordnet. Eine Fallstudie aus 2023 hält fest, VDI 5586 sei „die einzige Norm für die Gestaltung von Milkrun-Logistiksystemen" und nur unter erheblichen Einschränkungen anwendbar. Das ist kein Angriff auf die Richtlinie, sondern eine Aussage über den Reifegrad des Felds: Für ein Verfahren, das in praktisch jedem Automobilwerk läuft, gibt es genau ein Regelwerk – und das trägt nicht überall.
Der Unterschied, auf den es ankommt
In der Tourenplanung ist die Route die Entscheidung. Welcher Auftrag kommt auf welches Fahrzeug, in welcher Reihenfolge, welchen Weg nimmt es. Das ist das Vehicle Routing Problem, und alles daran dreht sich darum, eine gute Reihenfolge zu finden.
Beim Routenzug ist die Route in aller Regel gesetzt. Sie ergibt sich aus dem Hallenlayout, den Wegbreiten und den Stationen, die zu versorgen sind – und sie ändert sich nicht täglich. Was stattdessen entschieden wird:
- Der Takt. Alle wie viel Minuten fährt eine Runde?
- Die Stationszuordnung. Welche Stationen bedient welcher Zug, wenn mehrere fahren?
- Der Startzeitpunkt jeder Runde. Wann genau löst der Zug aus?
- Die Beladung. Wie viele Anhänger, wie viele Behälter je Komponente?
Genau diese Kombination ist in der Forschung als eigenes Problem beschrieben. Emde und Boysen formulieren sie als zwei verschränkte Teilaufgaben: das Routing – die Aufteilung der zu versorgenden Stationen auf die Routenzüge – und das Scheduling – die Festlegung der Startzeiten jeder Runde. Beides hängt voneinander ab und lässt sich nicht nacheinander lösen. Das Ziel dabei ist nicht die kürzeste Strecke, sondern eine verlässliche Teileversorgung bei minimalem Bestand an der Linie.
Das ist der Satz, an dem der Unterschied hängt. Ein Tourenoptimierer minimiert Kilometer. Ein Routenzugsystem minimiert Bestand an der Linie – und Kilometer sind ihm fast egal, weil die Runde ohnehin gefahren wird.
Der Zielkonflikt, der alles bestimmt
Daraus folgt eine einzige, zentrale Abwägung. Kurzer Takt heißt: wenig Material an der Linie, wenig Fläche belegt, aber viele Runden, mehr Züge, mehr Handling je Stunde. Langer Takt heißt: weniger Fahrten, aber mehr Bestand und mehr Fläche direkt an der Montagestation – dort, wo Fläche am teuersten ist.
Rechnerisch ist der Zusammenhang unangenehm einfach. Verbraucht eine Station v Teile je Minute und fährt der Zug im Takt T, muss jede Anlieferung mindestens den Verbrauch eines vollen Takts abdecken. Der taktbedingte Bestand je Station wächst also linear mit T, während die Zahl der Runden je Schicht mit 1/T fällt. Eine Halbierung des Takts halbiert grob den taktbedingten Bestand und verdoppelt die Zahl der Runden. (Eigene Herleitung aus der Taktlogik, keine Messung – Sicherheitsbestände, Behältergrößen und Rüstvorgänge am Halt kommen in der Praxis obendrauf.)
Deshalb ist die Frage „welcher Takt ist richtig?" keine Bauchentscheidung und auch keine Kennzahl, die man sich von einem anderen Werk borgt. Sie hängt an Verbrauch je Station, Behältergröße, verfügbarer Fläche an der Linie und der Zeit, die ein Halt tatsächlich kostet.
Fünf Größen, die vor der Rechnung gemessen gehören
Aus Projekten mit getakteten Systemen – und es ist dieselbe Erfahrung wie bei Touren auf der Straße:
- Zeit je Halt, gemessen statt vereinbart. Abstellen, Leergut aufnehmen, quittieren, wieder anfahren. Diese Zahl ist fast immer größer als geplant und bestimmt, wie viele Stationen überhaupt in eine Runde passen.
- Verbrauch je Station und Variante. Bei Mischmodell-Linien schwankt er mit der Auftragsfolge. Wer mit dem Durchschnitt plant, baut Fehlmengen in Spitzenstunden ein.
- Fläche an der Linie. Die harte Obergrenze für den Bestand – und damit die harte Obergrenze für den Takt.
- Wegnetz mit Restriktionen. Kurvenradien, Wegbreiten, Türen, Höhen, zulässige Anhängelasten. Das ist die Layoutseite, die VDI 5586 anspricht, und sie entscheidet vor jeder Optimierung.
- Störungen. Ein Routenzug, der einmal je Schicht hinter dem Takt liegt, ist ein anderes System als einer, der zuverlässig fährt. Die Robustheit gegen Verspätung gehört ins Modell, nicht in die Hoffnung.
Warum das Wegenetz hier das eigentliche Problem ist
Auf der Straße gibt es eine Karte. Auf dem Werksgelände nicht. Hallenwege, Tore, Einbahnregelungen, Sperrzeiten während Schichtwechsel, Bereiche, die ein Schleppzug mit vier Anhängern nicht durchfahren kann – all das steht in keinem Kartendienst und muss als Graph erst gebaut werden. Das ist derselbe Befund wie bei Forst-, Hafen- und Werksverkehren und genau die Aufgabe, für die wir Custom Routing bauen; die Werksseite davon steht unter Werksgelände-Routing.
Eine Restriktion fällt dabei übrigens weg, und das wird regelmäßig verwechselt: Die Verordnung (EG) Nr. 561/2006 mit ihren Lenk- und Ruhezeiten gilt für den Straßenverkehr, nicht für den innerbetrieblichen Transport auf dem Werksgelände. Die Arbeitszeitregeln des Arbeitszeitgesetzes gelten selbstverständlich weiter. Wer beides in einem Modell mischt, rechnet entweder zu eng oder zu großzügig – die Abgrenzung der Straßenregeln steht in Lenk- und Ruhezeiten in der Tourenplanung.
Getaktet oder dynamisch?
Die Suchanfrage „dynamische Routenzugsteuerung" beschreibt die naheliegende Weiterentwicklung: Der Zug fährt nicht mehr stur nach Uhr, sondern nach Abruf – Stationen melden Bedarf, das System baut die Runde je Fahrt neu. Damit wird aus dem Taktproblem doch wieder ein Routingproblem, und die Werkzeuge der Tourenoptimierung greifen.
Das lohnt sich allerdings nicht überall. Ein getakteter Zug ist berechenbar: Jeder an der Linie weiß, wann Material kommt, und das ist ein Wert an sich. Dynamik zahlt sich dort aus, wo der Verbrauch stark und unvorhersehbar schwankt, wo viele Stationen je Runde leer angefahren würden, oder wo die Zahl der Varianten eine feste Beladung unmöglich macht. Wo der Verbrauch dagegen gleichmäßig ist, ist ein sauber dimensionierter fester Takt der robustere und billigere Weg. Dieselbe Abwägung – konstruktiv geplant gegen laufend neu gerechnet – beschreibt der Leitfaden Manuelle vs. dynamische Tourenplanung für die Straße.
Was das mit unserer Arbeit zu tun hat
Dieselben Verfahren, die Touren kürzer machen, ordnen auch getaktete Runden: Zuordnung unter Kapazitäts- und Zeitrestriktionen, Startzeiten unter Verfügbarkeitsfenstern, Robustheit gegen Störungen. Wie das auf der Fertigungsseite aussieht, steht unter Produktionsplanung und, für die Reihenfolge an der Maschine, im Beitrag zu Rüstzeiten in der Reihenfolgeplanung. Was zwischen Tor und Rampe passiert – also davor – steht im Leitfaden Yard Management.
Und wenn die Frage lautet, was ein anderer Takt oder eine andere Stationszuordnung konkret bringt: Das ist dieselbe Übung wie auf der Straße. Ist-Zustand nachrechnen, Szenario dagegenstellen, Differenz ausweisen – der Tourenoptimierungs-Check macht genau das, und die begriffliche Einordnung der Verfahren steht in Tourenoptimierung.
Quellen
- VDI 5586 Blatt 1: Routenzugsysteme – Grundlagen, Gestaltung und Praxisbeispiele (englisch: In-plant milk-run systems – Basics, design and practical examples), Ausgabe 07/2022. vdi.de
- VDI 5586 Blatt 2: Routenzugsysteme – Planung und Dimensionierung (englisch: In-plant milk-run systems – Planning and dimensioning), Ausgabe 07/2022. vdi.de
- Emde, S.; Boysen, N. (2012): Optimally routing and scheduling tow trains for JIT-supply of mixed-model assembly lines. European Journal of Operational Research 217(2), S. 287–299. doi.org/10.1016/j.ejor.2011.09.013
- Miqueo, A.; Gracia-Cadarso, M.; Torralba, M.; Gil-Vilda, F.; Yagüe-Fabra, J. A. (2023): Multi-Model In-Plant Logistics Using Milkruns for Flexible Assembly Systems under Disturbances: An Industry Study Case. Machines 11(1), 66. doi.org/10.3390/machines11010066
- Verordnung (EG) Nr. 561/2006, konsolidierte Fassung – Geltungsbereich der Lenk- und Ruhezeiten im Straßenverkehr. eur-lex.europa.eu
Die Taktrechnung im Abschnitt zum Zielkonflikt ist eine eigene Herleitung aus der Taktlogik und ausdrücklich als solche gekennzeichnet; sie ist kein Messwert und kein Branchenrichtwert. Prozentzahlen zu Einsparungen durch Routenzugsysteme werden hier bewusst nicht genannt – die kursierenden Werte stammen überwiegend aus Anbieterunterlagen ohne nachvollziehbare Bezugsgröße.